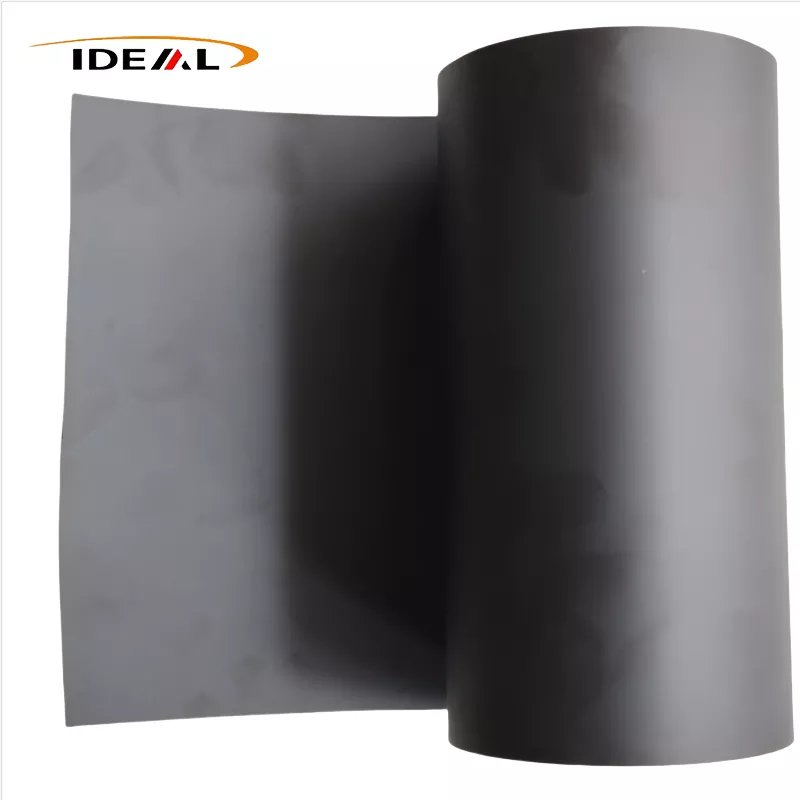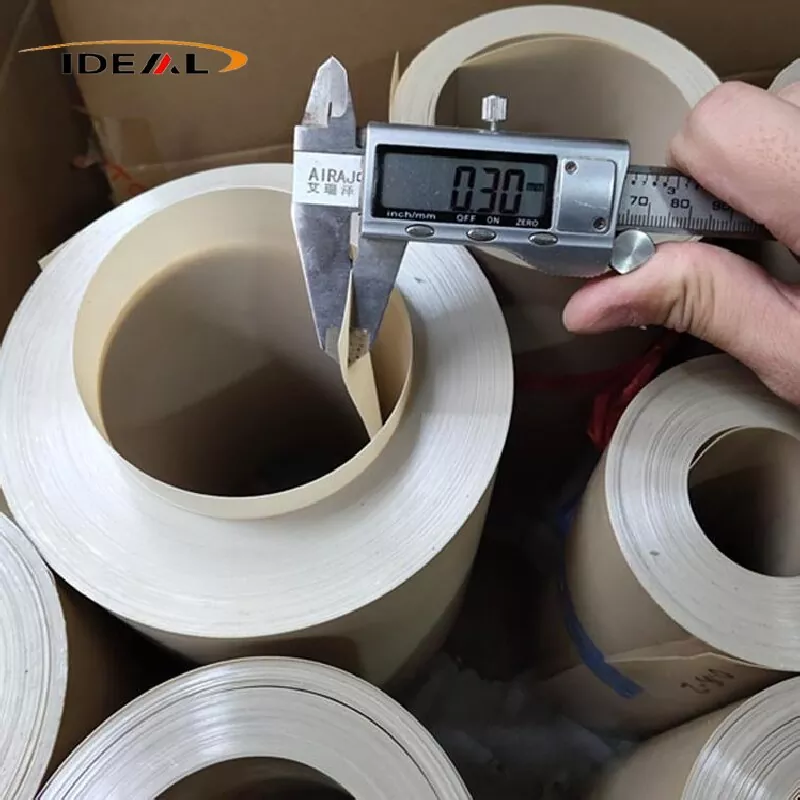
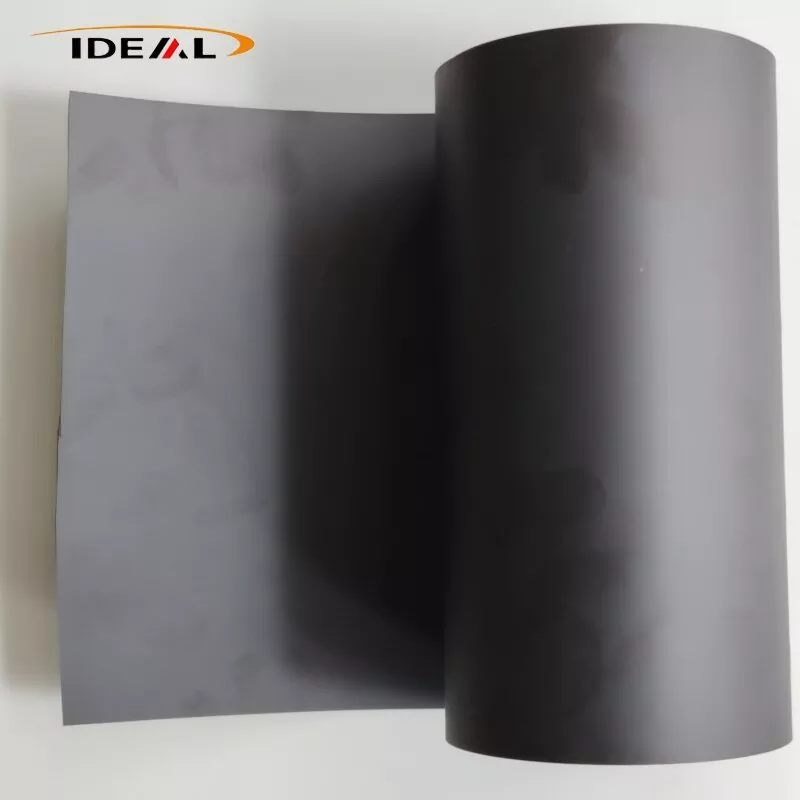
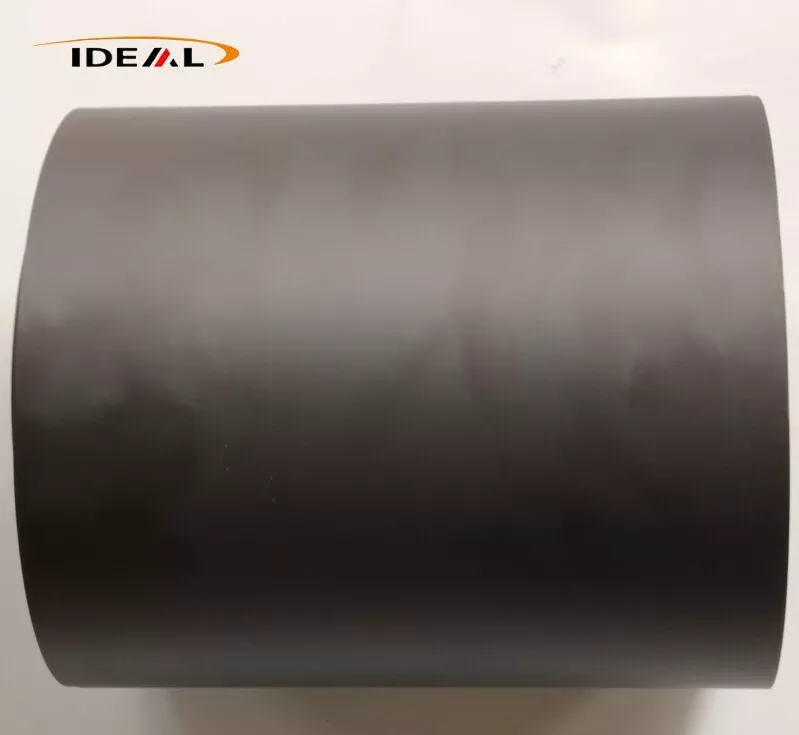
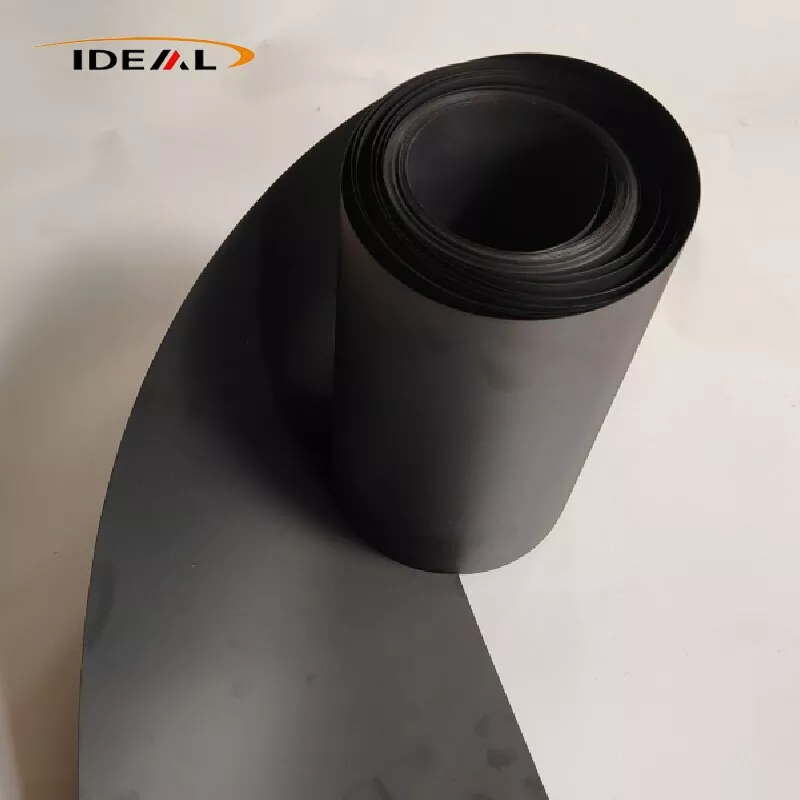
Пълнено с въглерод PEEK фолио (отлято фолио от нарязани въглеродни влакна, напълнено с полиетеретеркетон) използва полукристална високоефективна термопластична PEEK смола като своя матрица. Той се смесва с нарязани въглеродни влакна на основата на PAN и непрекъснато се формира чрез процес на екструдиране с плоско леене на T-матрица, за да се получи черен материал от инженерна пластмаса.
Филмът PEEK с въглероден пълнеж запазва основните свойства на необработения PEEK, включително устойчивост на висока температура, химическа устойчивост, устойчивост на хидролиза и устойчивост на радиация. Междувременно се постигат значителни подобрения в твърдостта, топлопроводимостта, самосмазващата се устойчивост на износване и стабилността на размерите. Материалът показва полупроводникови характеристики и основно електромагнитно екраниране. Той е подходящ предимно за условия на експлоатация, включващи високотемпературно износване, разсейване на топлината, олекотен дизайн, вакуумна среда, аерокосмически приложения, нови енергийни и прецизни машини.
Филмът PEEK с въглеродни влакна е непрекъснат черен композитен филм, произведен от полиетиленови пелети PEEK с клас екструзия, смесени с нарязани въглеродни влакна, последвано от леене и отгряване при висока температура. Предлагат се три основни класа пълнител: CF10, CF20 и CF30.
Класът CF10 с ниско пълнене има най-нисък вискозитет на стопилка и оптимална течливост, така че е най-лесният клас за производство на каст филм (0,05-0,3 mm). Той разполага с малко плаващи влакна на повърхността, поддържа разумна здравина и е устойчив на чупливост. Изкривяването след щанцоване е относително незначително, осигурявайки добър баланс на армировка и здравина.
Недостатъци: ограничено повишаване на твърдостта, леко намаляване на коефициента на топлинно разширение, умерено подобрение на устойчивостта на износване и скромни подобрения в електрическата и топлинната проводимост.
CF20 показва умерен вискозитет на стопилка и може стабилно да се отлива във филми (0,10-0,40 mm). В сравнение с CF10, неговият модул, устойчивост на износване, топлопроводимост и стабилност на размерите са значително подобрени. Чупливостта не е достигнала нивото на CF30 и филмът все още запазва приемлива толерантност на огъване. CF20 осигурява най-добрия общ баланс между всеобхватна производителност на материала и възможност за обработка на каст филм.
CF30 осигурява най-висока армировка, устойчивост на износване и топлопроводимост. Въпреки това, вискозитетът на стопилката се повишава значително, което затруднява стабилното производство на ултратънки каст филми; надеждното производство е ограничено до дебелини ≥0,25 mm. Филмът показва значително повишена крехкост и могат да се образуват микропукнатини при леко огъване. Рискът от деформация след щанцоване нараства значително и контролирането на плаващите повърхностни влакна става предизвикателство. Базовата пелета CF30 вече има много ниско удължение при скъсване. Веднъж обработен в тънък филм, освобождаването на вътрешно остатъчно напрежение значително увеличава вероятността от изкривяване по време на операциите по щанцоване надолу по веригата.
Основният принцип за тези различия в свойствата е, че по-високото натоварване с въглеродни влакна увеличава вискозитета на стопилката. При обработката на каст филм разтопената смола се разпределя равномерно от прорезната матрица и се изтегля през поредица от охлаждащи ролки. Формулировките с висок пълнеж са податливи на пукнатини, повърхностни вдлъбнатини и дефекти на плаващи влакна, когато са подложени на напрежение при изтегляне.
Забележка: Това описание се отнася само за каст филми, пълни с нарязани въглеродни влакна; препрегите от непрекъснати въглеродни влакна са изключени, както и специалните ESD антистатични класове. Обикновеният PEEK филм, напълнен с нарязани въглеродни влакна, не е еквивалентен на специалното ESD антистатично фолио. Диапазонът му на съпротивление е нестабилен и не може да се използва директно като антистатичен материал от полупроводников клас.
Guangzhou Ideal започна производството на PEEK филм с пълнеж от въглеродни влакна през 2014 г. През последните повече от десет години ние надградихме производственото оборудване, оптимизирахме производствените процеси и установихме официални процедури за контрол на качеството. Във всеки етап се прилага строг контрол: входяща инспекция на смесените пелети, синхронен мониторинг в реално време по време на производството и окончателно лабораторно тестване във фабриката.
1. Входяща проверка на суровините:
A. Тестер за влага на Karl Fischer се използва за анализиране на съдържанието на влага в суровината. Ние контролираме съдържанието на влага в модифицираните пелети при ≤0,02%, за да предотвратим дефекти с мехурчета и дупки в готовите филми.
Б. Извършваме тест за остатък от пепел в муфелна пещ (калциниране при 580-600°C), за да измерим натоварването на пълнителя от въглеродни влакна. Допустимото отклонение между измереното съдържание на пълнител и номиналната спецификация е ≤±0,5% тегл.
C. След двушнеково смесване за подготовка на пробата, въглеродните влакна се разделят чрез пиролиза. Дължините на влакната се преброяват под оптичен микроскоп, за да се потвърди целевият диапазон на дължината на задържаните влакна от 0,2-0,6 mm и да се идентифицира прекомерното смачкване на влакната.
2. PEEK филм с въглеродни влакна Онлайн инспекция на производствена линия в реално време:
A. Мониторинг на дебелината онлайн: β-лъчев дебеломер или лазерен безконтактен дебеломер извършва непрекъснато напречно сканиране по цялата ширина на ролката; генерират се криви на дебелината в реално време и участъците извън допустимите отклонения се маркират автоматично. Това поддържа фина настройка на затворен контур на ръба на матрицата. Подходящ за непрекъснато производство на каст фолио в диапазона 0,1-0,5 mm; толерансът на дебелината се поддържа на ±0,01-0,03 mm.
Б. Онлайн CCD система за визуална повърхностна инспекция: високоскоростни индустриални камери идентифицират повърхностни дефекти, включително черни петна, изгорели частици, дупки, надлъжни драскотини и плаващи влакна. Местата на дефектите се маркират чрез мастилено-струйна маркировка; дефектните сегменти на мрежата могат да бъдат отстранени при следващите операции на навиване. Ограничения: CCD инспекцията не може да открие вградени под повърхността метални отломки или вътрешни микрокухини; той изследва само външната повърхност на филма.
C. Онлайн рентгенова инспекция: Рентгеновото онлайн откриване на дефекти проверява филма за вградени твърди метални частици. Това е допълнително оборудване от висок клас и не е стандартна конфигурация за всички производствени серии.
3. Офлайн лабораторно изпитване на готовия продукт:
A. Проверка на размерите и външния вид: дебелината на филма се измерва с цифров микрометър; ширината, дължината и края на ролката се проверяват с помощта на стоманени измервателни правила. Качеството на повърхността се оценява чрез визуално наблюдение, комбинирано със стереомикроскопско изследване, за да се оцени тежестта на плаващите влакна; прави се разлика между слаба повърхностна текстура и стърчащи открити плаващи влакна. Повърхностните драскотини и дефектите с черни точки се записват официално.
B. Откриване на микроструктура: Пробите се подготвят за металографски анализ на напречното сечение. Ние оценяваме дисперсията на въглеродните влакна, проверяваме за агломерация на влакната и количествено определяме вътрешната порьозност. Нашата цел за вътрешен контрол за порьозност е под 2%; ние също проверяваме за фини вградени метални отпадъци. DSC (диференциална сканираща калориметрия) се използва за тестване на пиковата температура на топене, кристалността и температурата на встъкляване (Tg). Вътрешната кристалност се контролира в рамките на 25-32%; промяната на кристалността от партида до партида се наблюдава, за да се оцени ефективността на лечението с отгряване.
C. Изпитване на механични свойства: В съответствие с ISO527-3 модулът на опън, якостта на скъсване и удължението при скъсване се изпитват отделно по посока на екструдиращата машина (MD) и напречна посока (TD). Изчислява се съотношението на модула MD-to-TD с вътрешна контролна граница ≤1,6 за управление на анизотропията.
D. Оценка на остатъчното вътрешно напрежение чрез тест за изкривяване при щанцоване: Подгответе 100 mm × 100 mm квадратни C пълни с въглеродни влакна PEEK филмови проби, поставете ги свободно върху плоска стъклена чиния и ги оставете да престоят на стайна температура за 24 часа. Измерва се височината на ъгловата дъга на всеки образец. За стандартни неотгряти степени максималната допустима височина на дъгата е ≤6 mm; за прецизни офлайн-закалени степени височината на дъгата трябва да бъде ≤2-3 mm.
E. Изпитване на топлинни свойства: Температурата на топлинна деформация (HDT, ISO75) и коефициентът на топлинно разширение (CTE) се измерват както в посоки MD, така и в TD, за да се оцени стабилността на размерите при цикличност на високи и ниски температури.
F. Изпитване на триене и устойчивост на износване: Изпитването на абразия на Taber се провежда, за да се определи коефициентът на триене и степента на износване за оценка на устойчивостта на износване.
A. Металографският анализ на напречното сечение и изпитването на опън са инспекции с разрушително вземане на проби; те не могат да гарантират, че всяка позиция на цялата ролка е без дефекти.
B. Онлайн рентгеновото откриване на метални дефекти е първокласно допълнително оборудване. Само филтрирането на стопилка не може да елиминира 100% от риска от следи от метални чужди замърсители.
C. Тестът за деформация осигурява само индиректна оценка на остатъчното вътрешно напрежение; няма директен метод за изпитване, който да даде числена стойност на остатъчното напрежение.
D. MD-TD анизотропията може да бъде оценена само върху проби от проби; процесът на производство на каст филм не може напълно да елиминира това присъщо анизотропно поведение.
С прилагането на гореспоменатите процедури за контрол на качеството, нашият PEEK филм с пълнеж от въглерод се отличава с плоски, гладки повърхности от двете страни, с равномерно матово-черно покритие и постоянен цвят в мрежата.
1. Без дефекти, засягащи качеството, като твърди черни петна, причинени от натрупване на въглерод, мехурчета, дупки, пукнатини по дебелината, дълбоки драскотини, маслени петна или чужди включвания.
2. Краищата на ролката са чисти, без телескопични или неправилно подравнени слоеве на ролката. Навиването е равномерно и стегнато; между последователните навити слоеве се поставя разделителен защитен филм.
3. Не се допускат твърди изпъкнали черни петна, вградени метални твърди включвания, проникващи дупки, непрекъснати драскотини, мехурчета и бръчки.
4. Резултатите от тестовете за дебелина, механични характеристики и съдържание на пепел в рамките на една производствена партида се колебаят в приемливи граници.
5. Сертификат за фабрична инспекция на COC се издава за всяка партида, като посочва номера на партидата, зареждането на пълнителя, дебелината на филма и пълните данни от механичния тест.
| Име на продукта | Пълнено с карбон PEEK фолио |
| Материал | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Цвят (пълнител) | Униформа черна мат |
| Конвенционална дебелина | 12μm, 25μm, 50μm, 100μm, 200μm, 500μm, 1mm |
| ширина | 300 mm, 500 mm, 620 mm, 1000 mm поддържа всяко персонализирано рязане с тясна ширина |
| Дължина | 50 м, 100 м, дълги и къси ролки могат да бъдат персонализирани според нуждите |
| проба | По договаряне |
| Сертификати | ISO9001:2012 |
| Поддържащи услуги | рязане, ламиниране, обработка на щанцоване, различни видове готови уплътнения от една част могат да бъдат персонализирани |
1. Топлопроводимост: Чистият PEEK има топлопроводимост от само 0,29 W/(m·K). CF10 достига 0,5–0,7 W/(m·K), докато CF30 достига 0,8–1,2 W/(m·K), осигурявайки 3–4 пъти по-висока ефективност на разсейване на топлината от чистия PEEK.
2. Изключително нисък коефициент на топлинно разширение (CTE). Скелетът от въглеродни влакна ограничава топлинната деформация на смолата, осигурявайки минимално отклонение на размерите по време на топлинен цикъл.
3. След обработка на отгряване и оформяне, филмът постига степен на термично свиване от ≤0,5% при 260°C, поддържайки стабилна точност на размерите за ултратънки прецизни уплътнения.
1. Материалът се характеризира с превъзходно присъщо самосмазване, с коефициент на триене с над 40% по-нисък от чистия PEEK. Поддържа дълготрайна стабилна работа без смазване с масло.
2. Осигурява изключителна устойчивост на умора и издържа на напукване или счупване при възвратно-постъпателно плъзгане и повтарящо се компресиране.
3. Ограничения: Напълненото с въглерод PEEK фолио има по-ниска здравина от ненапълненото естествено PEEK фолио с повишена чупливост, което го прави неподходящо за сценарии, включващи често голямо огъване или ударно напрежение.
4. При дългосрочно екстремно възвратно-постъпателно плъзгане, филмът може да генерира следи от твърди влакна, така че не е приложим за директен контакт с високопрецизни литографски повърхности на пластини.
Вътрешните въглеродни влакна образуват непрекъсната проводима мрежа, осигуряваща стабилно повърхностно съпротивление, вариращо от 10³–10⁸ Ω/sq. Материалът проявява полупроводими характеристики и основно EMI екраниране, което абсорбира и изолира бездомни електромагнитни смущения, генерирани от кабели и захранващи модули.
Филмът PEEK с въглеродни влакна интегрира висока топлопроводимост, отлична устойчивост на износване, електромагнитно екраниране и стабилност във вакуум, поддържайки широкообхватни индустриални приложения, както следва:
Той служи като EMI екраниращ филм за въздушни кабели, замествайки традиционното медно и алуминиево фолио и намалявайки теглото на компонентите с над 30%. Той действа като високотемпературна, маслоустойчива изолационна облицовка за двигателните отделения на самолети, устойчива на корозия от авиационно гориво и хидравлична течност. Неговите устойчиви на радиация свойства с ниско отделяне на газове го правят идеален за изолиране на сателитни вакуумни модули при екстремни температурни разлики в пространството. Използва се и за устойчиви на износване плъзгащи се уплътнения в прецизни трансмисионни механизми на дронове.
С ниско отделяне на газове, ниско утаяване на йони, висока топлопроводимост и стабилна стабилност на размерите при вакуум и висока температура, PEEK филмът с пълнеж от въглеродни влакна се използва широко в полупроводникови процеси. Типичните приложения включват високотемпературна изолационна облицовка за вакуумни камери за ецване, PVD, CVD и плазмено почистване; топлопроводими устойчиви на износване ултратънки уплътнения за приспособления за трансфер на вафли; изолационни филми за разсейване на топлината за задържащи пръстени на CMP; и топлопроводима, устойчива на износване облицовка за тестови стендове за високотемпературни чипове.
Прилага се за самосмазващи се плъзгащи облицовъчни фолиа за високоскоростни линейни водачи и конвейерни ролки, фолиа за високотемпературно освобождаване за шприцформи и форми за горещо пресоване, устойчиви на топлина и масло уплътнителни листове за хидравлични клапани и корпуси на помпи и антифрикционни термични изолационни подложки за ставите на роботи, за да се избегне натрупването на топлина при триене.
Подходящ за топлоизолационна облицовка на вакуумни камери на електронни микроскопи и машини за оптично покритие, устойчиви на висока температура и корозия уплътнения за оборудване за физическо и химическо изпитване и радиационно устойчиви защитни филми за инструменти за ядрено откриване.
1. Полупроводникови процеси със свръхвисока чистота, включващи директен контакт с пластини, при които отделянето на въглеродни остатъци може да причини повърхностно замърсяване.
2. Приложения, изискващи стабилни ESD характеристики в рамките на 10⁶–10⁹ Ω/sq, тъй като този материал проявява неконтролирана, широка флуктуация на съпротивлението и не може да отговори на стандартните изисквания за статично разсейване.
3. Компоненти, изискващи многократно огъване и гъвкава еластичност, поради присъщата на материала крехкост и ниско удължение при скъсване.
4. Оптични прозрачни компоненти, тъй като филмът е изцяло черен и непрозрачен.
5. Приложения за листове със свръхвисока плоскост и нулево изкривяване. Процесът на леене създава присъща ориентация на влакната; отгряването само облекчава остатъчното напрежение и не може да постигне пълно нулево изкривяване. Свръхвисоката плоскост изисква допълнително CNC двустранно прецизно фрезоване.
6. Работни условия със силна окислителна среда като концентрирана сярна киселина, която ще корозира PEEK субстрата.
A1: За основния диапазон на дебелината от 0,1–0,5 mm общият индустриален клас осигурява толеранс на дебелината от ±0,02–0,04 mm, докато прецизният клас достига ±0,01–0,03 mm. Толерансът на ширината на ролката е ±2 mm, а толерансът на изрязания лист е ±1 mm. Ултратънките габарити под 0,1 mm приемат облекчени стандарти за толеранс, които се потвърждават от техническо споразумение.
A2: Изкривяването след щанцоване се причинява главно от заключено остатъчно вътрешно напрежение, генерирано по време на екструзионно леене, както и от анизотропно свиване, предизвикано от ориентацията на въглеродните влакна в посока на машината. Офлайн закалените степени ефективно намаляват рисковете от деформация, въпреки че присъщата анизотропия на материала не може да бъде напълно елиминирана. Клиентите с изисквания за свръхпрецизна обработка могат да приложат вторично отгряване на място за допълнително стабилизиране на плоскостта.
A3: За да сведем до минимум остатъчното напрежение и анизотропията на лят, напълнен с въглерод PEEK филм, ние приемаме основни контроли на процеса, включително градиентно бавно охлаждане вместо бързо закаляване, ниско напрежение на изтегляне, оптимизирана конфигурация на винта с ниско срязване и професионално офлайн лечение с отгряване. Нашата QC система стриктно следи съотношението на модула MD-TD и нивото на деформация при щанцоване. Обърнете внимание, че присъщата анизотропия на материала може да бъде смекчена само, а не напълно елиминирана.
A4: Ширините на основната ролка варират от 300–650 mm и могат допълнително да бъдат нарязани на персонализирани тесни ширини. Дължината на ролката варира в зависимост от дебелината: тънките филми от 0,1–0,25 mm обикновено са 25–50 m на ролка, а филмите със средна дебелина от 0,3–0,5 mm са 50–100 m на ролка, всички оборудвани със сърцевина с вътрешен диаметър 76 mm.
A5: Стандартно запълнено с въглерод PEEK фолио има нестабилно полупроводниково съпротивление в широк диапазон от 10³–10⁵ Ω/sq. Това не е официален ESD-контролиран разсейващ статично електричество материал и не може да поддържа стабилно съпротивление в рамките на стандартния диапазон от 10⁶–10⁹ Ω/sq ESD. Специализиран ESD-стабилизиран PEEK филм е необходим за официални приложения на ESD на полупроводници.
A6: Не. Стандартният напълнен с въглерод PEEK филм отделя фини въглеродни микрочастици при фрикционно плъзгане, причинявайки сериозно замърсяване при директен контакт с вафли. Този материал е подходящ само за износващи се облицовки и изолационни подложки без контакт с пластини вътре в полупроводниково оборудване. Прецизните компоненти с вафлен контакт трябва да бъдат произведени от ESD PEEK материали с висока чистота на полупроводници.